

Как выбрать стыковой сварочный аппарат — гайд по критериям (диаметр, SDR, тип привода, автоматизация)
Содержание
Стыковая сварка — это технологический процесс создания монолитного соединения полимерных труб путем термического воздействия на их торцы с последующим физическим сжатием. Данная методика признана наиболее эффективной при строительстве магистральных трубопроводов, так как обеспечивает формирование шва, идентичного по структуре основному материалу.
Эффективность монтажа и безаварийность эксплуатации сети зависят от корректного выбора сварочного агрегата. Качественная техника гарантирует стабильную температуру нагрева и точную геометрию стыка, что исключает появление уязвимых зон. Понимание ключевых критериев подбора позволяет оптимизировать затраты и обеспечить высокую надежность инженерных коммуникаций.
Классификация оборудования по типу приводного механизма
Выбор способа передачи усилия на торцы определяет физическую нагрузку на оператора и точность соблюдения технологии. В современной практике выделяют два принципиально разных подхода к конструированию приводных механизмов, каждый из которых адаптирован под конкретные условия эксплуатации.
Аппараты с механическим типом привода
Механические системы базируются на использовании мускульной силы, передаваемой через рычажные или редукторные механизмы. Сведение хомутов центратора осуществляется поворотом рукояти или нажатием на рычаг, приводящим в движение подвижную каретку. Такая конструкция значительно снижает вес оборудования, что делает его оптимальным для работы в стесненных условиях: колодцах, траншеях или подвалах.
Однако ручной способ создания давления имеет ограничение: оператору сложно поддерживать стабильное усилие на этапе остывания шва. Поскольку параметры в механических моделях часто контролируются визуально, такие устройства рекомендуется применять для безнапорных сетей или трубопроводов малого диаметра (обычно до 160–250 мм). В локальном строительстве, например, при прокладке ливневой канализации, этот вариант является наиболее экономичным.
Гидравлические сварочные системы
Гидравлический привод представляет собой комплекс из маслостанции и силовых цилиндров, обеспечивающих контролируемое перемещение труб с усилием в несколько тонн. Механизм действия основан на нагнетании давления масла, что позволяет плавно сводить торцы даже при работе с массивными заготовками. Это критически важно для соблюдения регламентов ГОСТ: гидравлика точно выставляет и удерживает нужное значение по манометру, исключая влияние человеческого фактора.
Профессиональные системы незаменимы при строительстве магистральных газопроводов и водоводов диаметром от 315 до 1600 мм. Наличие гидроаккумулятора позволяет компенсировать пассивное сопротивление, гарантируя однородность шва. Хотя такие агрегаты тяжелее и дороже механических аналогов, их применение — обязательный стандарт для объектов с повышенными требованиями к безопасности.
Альтернативные методы монтажа полимерных труб
Помимо классических стыковых сварочных аппаратов, на рынке представлены узкоспециализированные решения. Электромуфтовые устройства используют фитинги с закладными нагревателями, что востребовано при ремонте в узких траншеях или монтаже газовых сетей под давлением до 16 атм. Оборудование компактно, однако требует затрат на дорогостоящие расходные материалы.
Для создания безнапорных систем и работы в труднодоступных местах применяются сварочные экструдеры. Они формируют шов за счет подачи расплавленного полимерного прутка в зону контакта. Этот метод не обеспечивает высокой прочности при внутреннем давлении, но эффективен для герметизации колодцев и изготовления нестандартных емкостей.
Влияние типоразмеров труб на выбор модели
Подбор оборудования не может ограничиваться только максимальным размером трубы; необходимо учитывать специфику геометрии и прочностных характеристик заготовок. Основные параметры диктуют требования к физическим возможностям центратора и производительности маслостанции.
Геометрический диапазон и система вкладышей
Каждая модель имеет строго определенный рабочий диапазон, ограниченный рамой центратора. Если диаметр превышает возможности зажимов, закрепить заготовку невозможно; если она слишком мала — ножи торцевателя не дотянутся до кромок. Для универсальности производители комплектуют агрегаты набором редукционных вкладышей — полуколец, позволяющих надежно фиксировать трубы меньшего сечения.
При выборе стоит ориентироваться на средние значения диапазона. Если основная часть работ ведется с диаметром 225 мм, оптимальным станет аппарат 90–315 мм. Крайние значения часто являются предельными, и постоянная работа на максимуме ускоряет износ направляющих. Полный комплект вкладышей позволяет одной бригаде монтировать как магистральные участки, так и узкие ответвления.
Параметр SDR и расчет необходимого давления
Показатель SDR (Standard Dimension Ratio) определяет отношение наружного диаметра к толщине стенки и является критическим фактором для гидростанции. Чем меньше SDR, тем толще стенка и больше площадь контактной поверхности. Для качественной диффузии полимера требуется создать специфическое удельное давление на каждый квадратный миллиметр торца, что требует значительной мощности.
Важно сопоставлять возможности маслостанции с характеристиками материалов (ПЭ-80, ПЭ-100). Современные стандарты, такие как ГОСТ Р ИСО 12176, требуют стабильного давления даже на «тяжелых» трубах with низким SDR.
Учет пассивного сопротивления системы
Пассивное сопротивление — это суммарная сила трения каретки и сопротивление волочению трубы по грунту. При работе with низким SDR необходимо выбирать технику, гидравлика которой обеспечивает запас мощности не менее 30–40% сверх расчетного значения.
Если усилия недостаточно для преодоления трения, не удастся достичь требуемого давления сжатия, что приведет к формированию хрупкого шва. Стоит учитывать, что большой запас мощности на агрегатах со 160-барной шкалой может затруднить контроль низкого давления для легких тонкостенных изделий без специальных клапанов.
Функциональные возможности и уровни автоматизации
Современное оборудование эволюционировало от простых инструментов до интеллектуальных комплексов. Степень автоматизации напрямую коррелирует с надежностью соединения, так как электроника минимизирует риск ошибок, вызванных человеческим фактором.
Степени автоматизации сварочного цикла
На рынке представлены три типа систем управления. Ручные гидравлические аппараты требуют постоянного наблюдения за манометром и секундомером. Полуавтоматические модели берут на себя часть функций: например, поддержание температуры нагревателя или звуковое оповещение о завершении этапа нагрева, что упрощает работу персонала.
Таблица: сравнение типов систем управления по функциональности и уровню контроля
|
Тип системы |
Особенности управления |
Сфера применения |
|
Ручная |
Постоянный контроль давления по манометру и времени по секундомеру |
Простые объекты, безнапорные сети |
|
Полуавтомат |
Поддержание температуры и звуковая индикация этапов сварки |
Общестроительные работы, водопроводы |
|
Автоматическая (CNC) |
Полный цикл по заданной программе с автоматическим перемещением |
Газовые сети, ответственные магистрали |
Полностью автоматические CNC-системы
Аппараты с числовым программным управлением (CNC) сводят участие человека к минимуму. Оператору достаточно ввести параметры трубы, после чего компьютер сам рассчитывает циклограмму. Система автоматически управляет положением нагревательного элемента и регулирует давление до полного остывания шва. Применение таких машин обязательно при строительстве газораспределительных сетей.
Электронное протоколирование и контроль качества
Система протоколирования фиксирует параметры каждого стыка в цифровом виде: фактическую температуру зеркала, динамику давления и время выдержки. Эти данные невозможно изменить вручную, что делает протокол основным документом при приемке объекта технадзором и подтверждает строгое соблюдение технологии.
Информация по каждому шву может быть привязана к координатам или данным сварщика. Данные передаются на компьютер через USB или распечатываются на портативном принтере. Компания МЕЛТПЛАСТ поставляет технику с современными системами регистрации, обеспечивая прозрачность монтажных процессов.
Конструктивные требования к надежности центратора
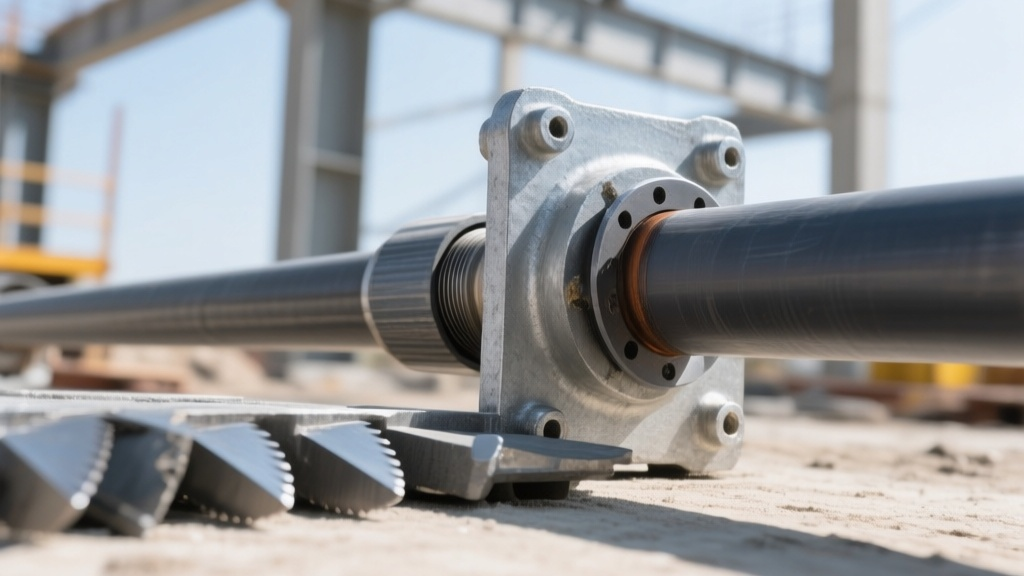
Долговечность техники и стабильность качества швов зависят от жесткости станины и надежности узлов. Малейшая деформация рамы под нагрузкой приводит к осевому смещению, что делает невозможным получение герметичного соединения.
Надежность конструкции центратора и фиксация труб
Центратор принимает на себя основные механические нагрузки. Предпочтительны модели, рама которых изготовлена методом гравитационного литья из высокопрочного алюминиевого сплава. Такая конструкция сочетает легкость и жесткость, предотвращая перекосы станины на сложных площадках.
Количество хомутов также играет решающую роль:
Двухзажимные модели — подходят для сборки простых узлов, например, приварки втулок под фланец.
Четырехзажимные модели — профессиональный стандарт для линейного монтажа, обеспечивающий жесткую фиксацию обоих концов.
Съемный четвертый зажим — преимущество при работе в труднодоступных местах, позволяющее подойти к препятствию максимально близко.
Эффективность торцующих и нагревательных узлов
Рабочие органы — торцеватель и нагревательное зеркало — непосредственно контактируют с полимером. Нагревательный элемент должен обладать высокой мощностью для быстрого прогрева, особенно зимой. Важнейшим критерием является качество антипригарного покрытия: профессиональный тефлон исключает прилипание пластика к зеркалу.
Торцеватель обязан обеспечивать идеально ровную плоскость среза. Качественные устройства оснащаются зубчатой передачей и двусторонними ножами из закаленной стали. Это повышает скорость подготовки и продлевает срок службы оснастки, так как затупившийся нож можно перевернуть. Для сохранения точности важно использовать оригинальные запчасти для сварочного оборудования, гарантирующие правильную геометрию подрезки.
Подбор оптимального решения под производственные задачи
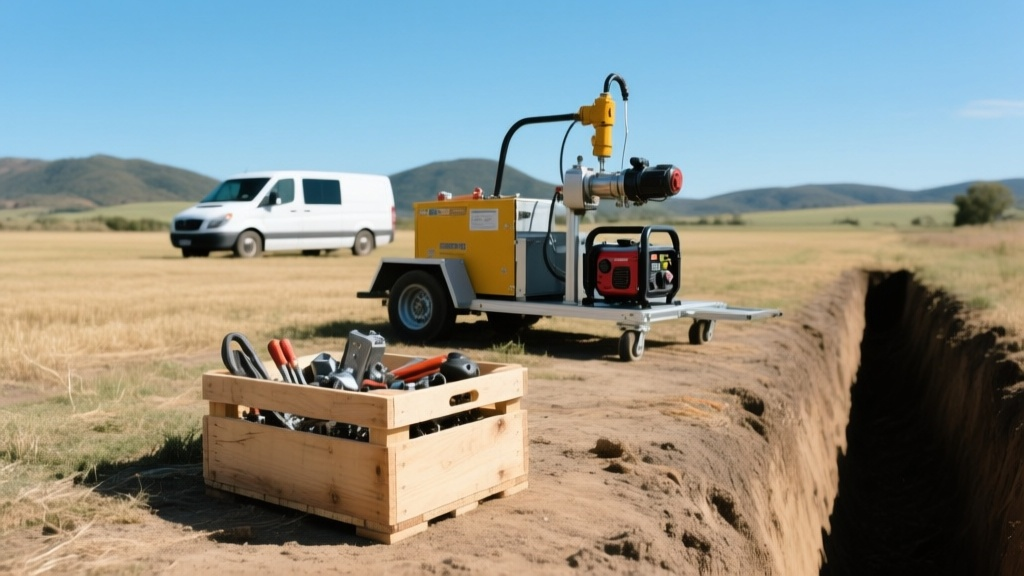
Финальный этап выбора основывается на анализе реальных условий эксплуатации. Универсального решения не существует, поэтому комплектация должна соответствовать типичным задачам бригады и специфике объектов.
Выбор оборудования в зависимости от специфики объектов
Для организаций, обслуживающих городские сети, приоритетом является мобильность. В таких условиях оптимальны гидравлические аппараты среднего диапазона (до 315 мм), работающие от сети 220 В. Для аварийных работ на малых диаметрах часто достаточно компактного механического устройства, не требующего мощного генератора.
Магистральное строительство диктует иные правила: здесь необходимы агрегаты, рассчитанные на 380 В и обладающие защитой двигателей от пыли и влаги. При работе в полевых условиях критически важно наличие защитного бокса для хранения инструментов и устойчивой рамы для перемещения по стройплощадке.
Сервисное обслуживание и дополнительная комплектация
Даже самая надежная техника требует регулярного ухода. Перед покупкой убедитесь, что поставщик оперативно поставляет расходные материалы. Простой из-за отсутствия уплотнительного кольца или ножа оборачивается убытками.
Рекомендуемый перечень принадлежностей:
Запасные ножи — позволяют мгновенно восстановить работу при контакте с абразивом.
Сменные БРС — быстроразъемные соединения, подверженные износу при частом переключении.
Блок протоколирования — если не встроен, стоит приобрести для ответственных объектов.
Генератор — требуется агрегат с запасом мощности 20–30 % выше потребления сварочной установки.
Грамотный подбор превращает монтаж трубопровода в прогнозируемую операцию. Учитывая параметры труб и уровень автоматизации, можно обеспечить качество соединений, не уступающее основному материалу. Инвестиции в профессиональную технику окупаются за счет долговечности инженерных систем.
Правильный выбор сварочного аппарата — это баланс между техническими возможностями и реальными потребностями проекта. Учет типа привода, диапазона диаметров и функционала позволяет соблюсти регламенты и повысить эффективность работ. На базе компании МЕЛТПЛАСТ представлены надежные решения для проектов любой сложности — от локальных сетей до магистралей. Экспертный подход к выбору агрегата, укомплектованного системой протоколирования и жестким центратором, становится залогом безопасности и долговечности эксплуатации коммуникаций.
Вопросы и ответы
Чем отличается механический сварочный аппарат от гидравлического?
Механические аппараты приводятся в действие мускульной силой оператора и предназначены для труб малого диаметра в безнапорных сетях. Гидравлические системы используют маслостанцию для создания высокого давления, что необходимо для качественной сварки магистральных трубопроводов в 2026 году.
Как правильно подобрать аппарат по диаметру трубы и SDR?
При выборе следует ориентироваться на средние значения рабочего диапазона центратора и учитывать мощность маслостанции для работы с толстостенными трубами. Для материалов с низким SDR требуется гидравлика с запасом мощности не менее 30–40%, чтобы преодолеть пассивное сопротивление.
Почему важно использовать автоматические системы сварки CNC?
Автоматические CNC-системы минимизируют человеческий фактор, самостоятельно рассчитывая и выполняя цикл сварки по заданной программе. В 2026 году применение таких аппаратов является обязательным стандартом при строительстве ответственных газораспределительных сетей.
Зачем нужно электронное протоколирование параметров сварки?
Электронный протокол фиксирует точную температуру, давление и время выдержки каждого стыка, исключая возможность подделки данных. Этот документ служит основным подтверждением соблюдения технологии для технадзора при приемке объекта в эксплуатацию.
Как проверить надежность центратора при покупке оборудования?
Качественный центратор должен иметь жесткую раму из литого алюминиевого сплава и четыре хомута для надежной фиксации заготовок. Профессиональные модели от компании МЕЛТПЛАСТ исключают осевое смещение труб под нагрузкой, гарантируя герметичность шва.
Какой запас мощности генератора нужен для сварочного аппарата?
Для стабильной работы оборудования в полевых условиях рекомендуется использовать генератор, мощность которого на 20–30% превышает максимальное потребление установки. Это предотвращает скачки напряжения и гарантирует быстрый прогрев нагревательного зеркала.


