

Что такое гидравлический стыковой сварочный аппарат и как он работает
Содержание
Современное строительство инженерных сетей базируется на широком применении полимерных трубопроводов. Данные материалы вытесняют металл благодаря долговечности и абсолютной устойчивости к коррозии. В этом процессе гидравлические аппараты для стыковой сварки выступают ключевым звеном, обеспечивающим создание монолитных и герметичных соединений. Оборудование представляет собой высокоточную систему для интеграции труб в единую сеть посредством контролируемого нагрева и давления. Компания «МЕЛТПЛАСТ» специализируется на поставках подобных агрегатов, снабжая монтажные организации надежными решениями для работы с полимерными трубами различных диаметров.
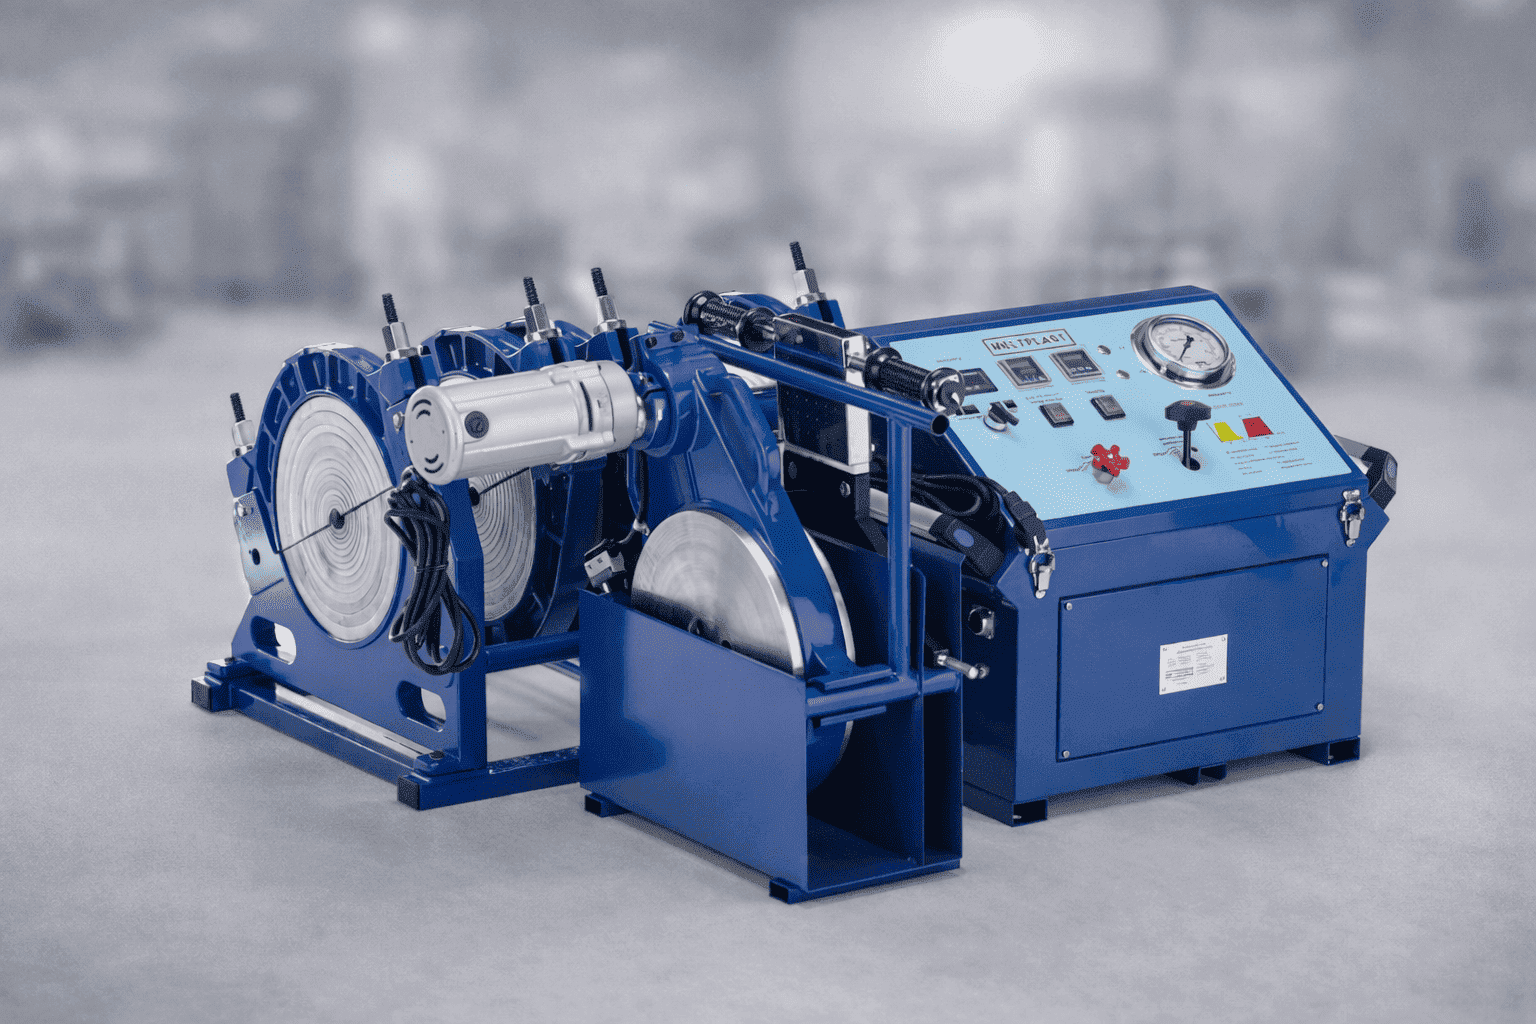
Инженеры внедряют гидравлический принцип в сварочные машины для прецизионного контроля физических параметров. Это критически важно при монтаже массивных конструкций больших диаметров (от 160 до 1600 мм), ставших стандартом для коммуникаций. Технология инициирует молекулярную диффузию материалов, благодаря чему прочность шва не уступает характеристикам основного тела трубы. Подобные установки незаменимы в масштабных проектах, где приоритетными требованиями являются безупречная надежность и максимальный срок службы инженерных систем.
Основные компоненты и устройство сварочного агрегата
Конструктивно оборудование выполнено как модульная система, где каждый узел отвечает за конкретную технологическую операцию. Инженерное решение объединяет мощную механическую раму, прецизионную гидравлику и специализированные инструменты для термической обработки полимера.
Механическая база и система фиксации труб
Центратор является базовым элементом, обеспечивающим соосность свариваемых сегментов. Его жесткая конструкция рассчитана на значительные нагрузки, что исключает деформацию металла в процессе создания давления.
Несущая рама и направляющие
Стальная рама служит фундаментом машины, гарантируя необходимую жесткость при генерации высокого давления. На ней смонтированы направляющие из закаленной стали, по которым перемещаются зажимные каретки. Высокая точность изготовления этих деталей исключает перекосы и осевое смещение труб, предотвращая появление слабых участков в структуре сварного шва.
Зажимные каретки и сменные вкладыши
Система фиксации включает две неподвижные и две подвижные каретки для жесткого захвата. Для адаптации под различные диаметры используются сменные вкладыши в форме полуколец. Их внутренняя поверхность снабжена насечками, которые препятствуют проскальзыванию тяжелых труб в момент, когда гидравлический поршень начинает сжимать торцы.
Гидравлический силовой агрегат и управление
Гидравлическая система выступает силовым ядром машины. Преобразуя электрическую энергию в механическое усилие, она обеспечивает плавное перемещение кареток и точное соблюдение параметров сжатия.
Маслостанция и гидроцилиндры
Маслостанция объединяет электродвигатель, насос и резервуар для рабочей жидкости, соединяясь с гидроцилиндрами посредством гибких шлангов высокого давления. Цилиндры транслируют усилие на подвижные каретки, позволяя оператору плавно сближать трубы и выставлять давление, строго соответствующее технологической карте.
Контрольно-измерительные приборы
Для мониторинга рабочих параметров в систему интегрирован манометр, отображающий текущее давление в реальном времени. Современные модели часто комплектуются электронными датчиками, которые фиксируют данные каждого стыка в памяти устройства для последующей верификации качества работ согласно стандартам НАКС.
Регулирующая арматура и гидроаккумулятор
Для поддержания стабильного давления применяются прецизионные редукционные клапаны, позволяющие настраивать усилие с точностью до десятых долей бара. Гидроаккумулятор в составе станции нивелирует пульсации насоса и компенсирует микроутечки. Это гарантирует абсолютную неподвижность кареток в течение всего цикла охлаждения, исключая деформацию неостывшего шва.
Быстроразъемные соединения и магистрали
Подключение узлов производится через специальные муфты, позволяющие оперативно собрать установку на объекте. Данные соединения оснащены обратными клапанами, предотвращающими утечку масла и попадание воздуха в систему при отсоединении шлангов. Защитная оболочка магистралей оберегает их от механического износа и воздействия агрессивных сред.
Инструменты термической и механической подготовки
Надежность соединения напрямую определяется чистотой торцов и точностью температурного режима. Для подготовки поверхностей и их нагрева используются два ключевых инструмента, дополняемых широким спектром вспомогательного оборудования, повышающего эффективность процесса.
Таблица: характеристики основных рабочих инструментов
|
Инструмент |
Назначение |
Особенности конструкции |
|
Электрический торцеватель |
Выравнивание торцов и удаление окисленного слоя. |
Диск с ножами и мощным электромотором. |
|
Нагревательный элемент |
Равномерный прогрев поверхностей до вязкотекучего состояния. |
Алюминиевая плита с интегрированными ТЭНами. |
|
Защитный бокс |
Сохранение чистоты и целостности термоэлемента. |
Теплоизолированный футляр для защиты. |
Электрический торцеватель
Ножи снимают тонкую стружку с обоих торцов одновременно, обеспечивая их идеальную параллельность для равномерного прогрева всей площади контакта.
Нагревательный элемент
Встроенный регулятор поддерживает заданную температуру с точностью до двух градусов, гарантируя стабильное плавление материала без риска термической деструкции.
Защитный бокс для термоэлемента
Бокс также способствует равномерному распределению тепла по плите и предохраняет персонал от случайных ожогов при перемещении оборудования по площадке.
Технологический цикл и этапы выполнения работ
Эксплуатация оборудования строится на строгом соблюдении алгоритма, где каждое действие синхронизировано с физикой плавления и кристаллизации полимера. Контроль временных и силовых параметров позволяет формировать монолитные соединения, полностью отвечающие отраслевым стандартам.
Подготовительные операции и торцевание
До начала термической обработки необходимо подготовить поверхности, обеспечив их чистоту и идеальную геометрию. Наличие загрязнений или дефектов на торцах критически снижает прочность итогового шва.
Центровка и фиксация труб
Трубы фиксируют в зажимах так, чтобы их концы располагались строго друг напротив друга. Оператор регулирует положение сегментов, добиваясь полной соосности по всему периметру. При работе с большими диаметрами даже незначительное смещение может привести к снижению эксплуатационного ресурса трубопровода под нагрузкой.
Механическая обработка торцов
Между трубами устанавливают торцеватель и прижимают их к вращающимся ножам с помощью гидравлики. Снятие слоя пластика продолжается до появления ровной непрерывной стружки, что свидетельствует о чистоте и параллельности поверхностей. После обработки оператор сводит трубы для визуальной проверки отсутствия зазоров.
Определение давления перемещения
Перед началом работ оператор определяет минимальное усилие, необходимое для преодоления трения трубы в центраторе. Это значение фиксируется по манометру в момент начала движения кареток. Полученный показатель суммируется с расчетным давлением сварки, что гарантирует точное соответствие реального прижимного усилия установленным нормативам.
Термическое воздействие и оплавление торцов
Данный этап является определяющим для качества: под воздействием тепла полимер переходит в вязкотекучее состояние, необходимое для глубокой диффузии молекул.
Фаза прогрева и формирования грата
Разогретый нагреватель помещают между торцами. Первоначально их прижимают к плите под высоким давлением для интенсификации прогрева. При появлении по краям стыка наплыва расплава (грата) высотой 1–2 мм давление снижают, позволяя теплу проникать вглубь материала для создания достаточного слоя расплава.
Технологическая пауза
По истечении времени прогрева трубы разводят и оперативно извлекают нагреватель. Длительность этой паузы не должна превышать нескольких секунд. Скорость действий критична, так как расплавленный слой мгновенно остывает и окисляется, что при затягивании процесса может снизить прочность стыка почти вдвое.
Учет толщины стенки и индекса SDR (стандартного размерного отношения)
Параметры нагрева и давления напрямую зависят от соотношения диаметра трубы к толщине её стенки. Для изделий с низким индексом SDR (стандартного размерного отношения) требуется более длительный прогрев для достижения пластичности глубоких слоев. Система позволяет прецизионно дозировать усилие осадки, предотвращая чрезмерное выдавливание расплава и обеспечивая формирование прочного молекулярного замка.
Соединение и контролируемое охлаждение
Заключительная стадия процесса объединяет расплавленные торцы в единый шов. Для формирования надежной структуры требуется выдержка под постоянным давлением до завершения стабилизации материала.
Осадка и формирование сварного шва
Трубы сводят сразу после удаления «зеркала», плавно повышая давление. Расплавленные слои перемешиваются, а излишки материала образуют аккуратный двойной валик. Правильная геометрия валика служит визуальным подтверждением соблюдения технологии. Гидравлика удерживает трубы неподвижно, исключая образование пустот или раковин внутри шва.
Естественная кристаллизация
Охлаждение должно протекать естественным путем при сохранении рабочего давления. Использование воды или принудительного обдува запрещено, так как резкий температурный перепад создает внутренние напряжения в пластике. Только после полного остывания шва давление сбрасывают, и готовую плеть извлекают из аппарата.
Преимущества гидравлического привода перед механическим
Выбор типа привода напрямую влияет на производительность и технические возможности монтажной бригады. В отличие от механических устройств, ограниченных мускульной силой оператора, гидравлика позволяет возводить трубопроводные системы промышленного масштаба.
Силовые характеристики и работа с крупными объектами
Мощность привода позволяет генерировать значительные усилия, необходимые для корректной деформации и осадки толстостенных заготовок.
Работа с трубами больших диаметров
Механические устройства эффективны лишь для малых диаметров. При работе с размерами от 315 до 1600 мм площадь торца существенно возрастает, требуя усилий в сотни килограммов. Гидравлический цилиндр легко создает необходимое давление, обеспечивая правильную осадку, которую невозможно выполнить вручную без риска получения дефекта.
Преодоление сопротивления трения
При монтаже протяженных линий в траншее необходимо преодолевать силу трения трубы о грунт. Система обладает достаточным запасом мощности для перемещения сегментов весом в несколько тонн. Это гарантирует, что в момент смыкания все расчетное усилие будет направлено на формирование шва, а не на преодоление инерции тяжелой трубы.
Точность технологического контроля и качество шва
Безупречное качество стыка обеспечивается стабильностью давления на протяжении всего цикла, что особенно важно в период длительного охлаждения полимера.
Стабильность давления при кристаллизации
В механических аппаратах давление поддерживается за счет упругости рамы и может падать при остывании пластика. Гидравлический блок поддерживает заданный уровень автоматически, что исключает появление микропор и внутренних напряжений. В результате соединение получается максимально однородным и долговечным.
Исключение человеческого фактора
Гидравлика минимизирует влияние ошибок сварщика на результат. В автоматизированных моделях система самостоятельно рассчитывает фазы давления на основе введенных параметров. В отличие от ручного метода, где усилие прикладывается субъективно, автоматика работает по строгим алгоритмам, что критично для объектов с повышенными требованиями к безопасности.
Эргономика и автоматизация рабочих процессов
Применение гидравлики повышает производительность и открывает доступ к современным методам контроля. Возможность электронного протоколирования в сочетании со снижением физической нагрузки делает такие агрегаты оптимальным выбором для крупных проектов.
Снижение физической утомляемости
Работа с механическим аппаратом требует постоянных усилий, что к концу смены ведет к усталости и ошибкам. Гидравлика берет на себя основную нагрузку, позволяя оператору управлять процессом с помощью рычагов или пульта. Это дает возможность рабочим сосредоточиться на чистоте стыков и точности настройки.
Возможность электронного протоколирования
Только гидравлические системы могут быть интегрированы с блоками протоколирования. Датчики передают данные в память, формируя цифровой паспорт каждого шва с графиками давления и времени. Такой отчет служит для заказчика гарантией того, что технология была соблюдена на каждом этапе строительства.
Область применения и технические возможности
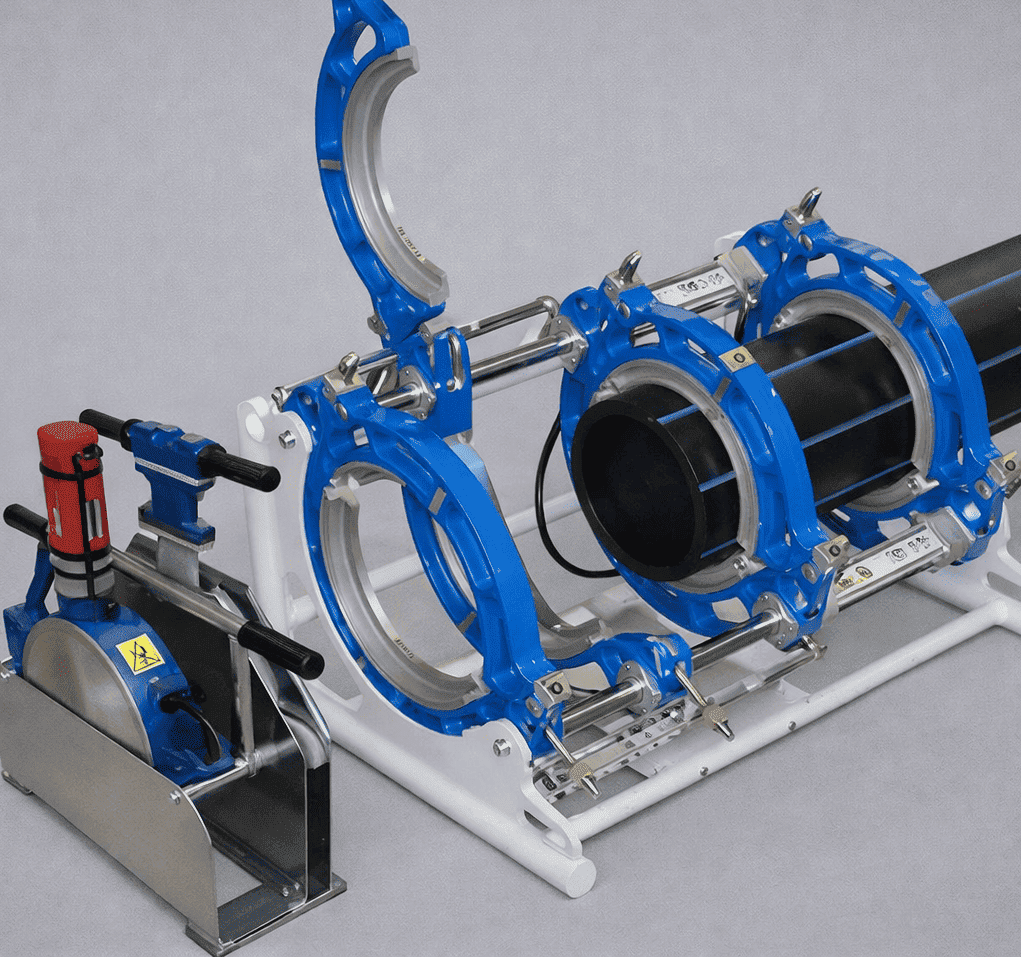
Гидравлические агрегаты незаменимы при строительстве напорных трубопроводов для транспортировки жидкостей и газов. Универсальность оборудования позволяет работать с различными полимерами, гарантируя безаварийную эксплуатацию сетей на протяжении десятилетий.
Муниципальная инфраструктура и жизнеобеспечение
В сфере ЖКХ технология стыковой сварки доминирует благодаря высокой скорости монтажа и исключительной надежности получаемых соединений.
Магистральное водоснабжение и канализация
Для городских сетей применяются трубы ПНД больших диаметров, устойчивые к подвижкам грунта. Оборудование позволяет монтировать линии с абсолютно герметичными стыками. Важно, что такой метод не сужает внутренний диаметр, сохраняя проектную пропускную способность и предотвращая образование засоров в коллекторах.
Газораспределительные сети
Строительство газопроводов требует беспрецедентного контроля качества. Гидравлические машины обеспечивают точную повторяемость параметров, что необходимо для успешного прохождения экспертиз. Метод позволяет минимизировать использование дорогостоящих фитингов, снижая общую стоимость проекта при сохранении надежности магистрали.
Промышленное строительство и технологические сети
Промышленный сектор выбирает полимерные решения за их химическую инертность, а гидравлическое оборудование обеспечивает их прецизионную сборку в единые технологические сети.
Химическая и нефтехимическая промышленность
На предприятиях, работающих с агрессивными средами, пластик успешно заменяет нержавеющую сталь. Стыковая сварка создает однородное соединение с той же химической стойкостью, что и у основного материала. Это исключает риск коррозии в местах стыков, характерный для механических соединений.
Энергетика и кабельные каналы
При подземной прокладке электросетей трубы ПНД выполняют роль защитных футляров. Аппараты позволяют быстро соединять длинные отрезки, формируя гладкие каналы без внутренних выступов. Отсутствие заусенцев в зоне сварки защищает изоляцию кабеля при протяжке и обеспечивает надежную работу энергосистемы.
Специализированные отрасли и экстремальные условия
Технические характеристики машин позволяют эффективно эксплуатировать их в экстремальных условиях — от стесненных подземных выработок до открытых сельскохозяйственных угодий.
Горнодобывающая промышленность
В шахтах полимерные трубопроводы используются для водоотлива и транспортировки пульпы под высоким давлением. Стыковая сварка делает внутренний шов гладким, что снижает турбулентность потока. Компактные гидравлические блоки позволяют вести монтаж даже в ограниченном пространстве выработок.
Сельское хозяйство и мелиорация
Системы орошения предполагают прокладку сотен километров труб. Агрегаты, работающие от автономных генераторов, обеспечивают высокую производительность в полевых условиях. Полученные системы устойчивы к температурным колебаниям и ультрафиолету, что идеально для аграрного сектора.
Требования к эксплуатации и обслуживанию
Долговечность оборудования и стабильное качество сварки напрямую зависят от регулярности сервисного обслуживания и применения оригинальных компонентов. Системный подход к диагностике обеспечивает бесперебойную эксплуатацию и соблюдение норм безопасности.
Регламентное обслуживание гидравлики и механики
Гидравлический узел требует особого внимания, поскольку любая неисправность может спровоцировать падение давления в критический момент цикла.
Контроль гидравлического контура
Ежесменно необходимо проверять уровень масла и герметичность шлангов. Рабочая жидкость подлежит замене раз в год или каждые 500 моточасов, так как загрязнения выводят из строя клапаны и насос. Использование качественных запчастей и расходных материалов существенно продлевает ресурс агрегата. Также важно поддерживать чистоту быстроразъемных соединений.
Чистка и смазка направляющих
Направляющие центратора должны быть очищены от песка и стружки. После завершения работ детали следует протирать и смазывать рекомендованным составом. Это гарантирует плавный ход кареток и позволяет системе точно выдерживать давление без рывков и заеданий.
Сезонный подбор гидравлических жидкостей
Эффективность маслостанции зависит от вязкости масла. В летний период используются более густые составы, сохраняющие свойства при нагреве. Для зимней эксплуатации необходим переход на низкотемпературные арктические масла. Несоответствие жидкости сезону может привести к кавитации в насосе или замедленной реакции системы.
Уход за рабочим инструментом и электроникой
Рабочие органы, непосредственно контактирующие с полимером, нуждаются в деликатном уходе и прецизионной калибровке.
Обслуживание нагревателя и торцевателя
Поверхность нагревателя очищают после каждого стыка мягкой тканью. Применение металлических предметов недопустимо, так как повреждение тефлона приведет к прилипанию пластика. Ножи торцевателя требуют своевременной заточки: тупой инструмент рвет материал, создавая неровности, препятствующие равномерному прогреву.
Калибровочные работы
Раз в сезон необходимо проверять точность манометра и температурного датчика с помощью эталонных приборов. Если фактическая температура плиты отклоняется от заданных значений более чем на 5 градусов, блок управления требует калибровки. Ошибки в температурном режиме ведут к скрытым дефектам и снижению прочности соединения.
Гидравлические аппараты для стыковой сварки стали индустриальным стандартом в строительстве надежных трубопроводов. Мощный привод и прецизионный контроль параметров сводят к минимуму вероятность ошибок. Качество готовой сети определяется не только техническим совершенством машин, но и дисциплиной персонала. Строгое соблюдение технологии и регулярный сервис гарантируют, что магистраль прослужит десятилетия. Для обеспечения максимальной надежности компания «МЕЛТПЛАСТ» предлагает широкий ассортимент сертифицированного оборудования и полный комплекс услуг по его поддержке, включая поставку оригинальных запчастей и профессиональный ремонт.


